


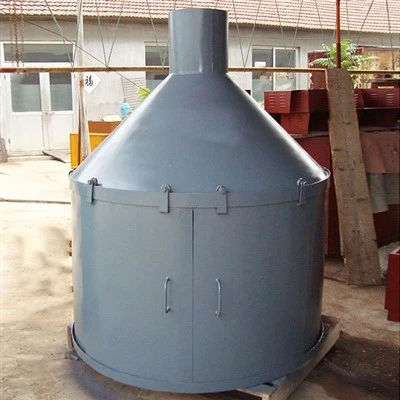
അയോൺ നൈട്രീഡിംഗ് ചൂള
ഉൽപ്പന്ന ആശയം

മെറ്റൽ വർക്ക് പീസുകളുടെ ഉപരിതലത്തെ ശക്തിപ്പെടുത്തുന്നതിന് തിളക്കമുള്ള ഡിസ്ചാർജ് ആയ ഒരു നൂതന ചൂട് ഉപകരണ ഉപകരണങ്ങളാണ് അയോൺ നൈട്രീഡിംഗ് ചൂള. ഒരു ഉയർന്ന {}}} വോൾട്ടേജ് ഡിസ്ട്രിക്റ്റ് വഴിയുള്ള ഗ്യാസ് (അമോണിയ അല്ലെങ്കിൽ നൈട്രജൻ {2} {2}- ഹൈഡ്രജൻ മിശ്രിതം അടങ്ങിയ ന്യൂസിംഗ് ചെയ്യുക എന്നതാണ് ഇതിന്റെ പ്രധാന വർക്കിംഗ് തത്ത്വം). പ്രോസസ്സറിൽ 400 - 600 ഡിഗ്രി, ഉയർന്ന energy ർജ്ജ നൈട്രജൻ അൺലോംസ് എന്നിവ വർക്ക്പീസിന്റെ ഉപരിതലത്തിൽ ബോംബാർഡ് ചെയ്യുക, അത് അങ്ങേയറ്റത്തെ ഉയർന്ന ജിനാറ്റിക് energy ർജ്ജം ഉണ്ടാക്കുന്നു, അത് മെറ്റൽ ലാറ്റിസിന്റെ ആഴത്തിലുള്ള പാളിയിൽ വ്യാപിക്കുന്നു.
അയോൺ നൈട്രീഡിംഗ് ചൂള ലോഡുചെയ്യുമ്പോൾ ഭാഗങ്ങൾ തമ്മിലുള്ള ദൂരം എങ്ങനെ നിയന്ത്രിക്കാം?
ചൂളയിലേക്ക് ലോഡുചെയ്ത ഭാഗങ്ങൾ തമ്മിലുള്ള ദൂരം വളരെ ചെറുതാണെങ്കിൽ, അത് ഭാഗങ്ങളുടെ നൈട്രീഡിംഗ് ഫലത്തെ ബാധിക്കും. ഇത് വളരെ വലുതാണെങ്കിൽ, അത് ലോഡിംഗ് സ്പേസ് പാഴാക്കും. അനുഭവം അനുസരിച്ച്, ചൂള ലോഡുചെയ്യുമ്പോൾ അയോൺ നൈട്രീഡിംഗ് ഭാഗങ്ങൾക്കിടയിലുള്ള സ്പെയ്സിംഗ് സാധാരണയായി 20 മില്ലിമീറ്ററാണ്. ഭാഗങ്ങൾ ചെറുതാണെങ്കിൽ, ഈ സ്പെയ്സിംഗ് ഉചിതമായി കുറയ്ക്കാൻ കഴിയും, പക്ഷേ സാധാരണയായി 10 മില്ലിമീറ്ററിൽ കുറവായിരിക്കരുത്.

അയോൺ നൈട്രീഡിന്റെ പ്രയോജനങ്ങൾ
1.
2. അയോണൈസ്ഡ് വാതകത്തിന്റെ സ്പിറ്റിംഗ് ഇഫക്റ്റ് ഉപയോഗിക്കുന്നു, അതിനാൽ മുമ്പത്തെ നൈട്രീഡിംഗ് ചികിത്സകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ പ്രോസസ്സിംഗ് സമയം വളരെ ചുരുക്കപ്പെടും (അയോൺ നൈട്രീഡിന്റെ സമയം സാധാരണ വാതക നൈട്രീഡിന് 1/3 മുതൽ 1/5 വരെയാണ്).
3. ഗ്ലോ ഡിസ്ചാർജ് വർക്ക്പീസ് നേരിട്ട് ചൂടാക്കുന്നു, പ്രത്യേക ചൂടും ഇൻസുലേഷൻ ഉപകരണങ്ങളും ആവശ്യമില്ല. ഏകീകൃത താപനില വിതരണം ലഭിക്കും. പരോക്ഷ ചൂടാക്കിയതുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, energy ർജ്ജം നേടുന്നത് energy ർജ്ജം നേടുന്നത് {- സേവിംഗ് ഇഫക്റ്റുകൾ (energy ർജ്ജ ഉപഭോഗം 40 മുതൽ 70% വരെയാണ്).
4. അയോൺ നൈട്രീഡിംഗ് ഒരു വാക്വം നടക്കുന്നു, അതിനാൽ ഒരു ഓക്സീകരണം -} സ bocus ജന്യ പ്രോസസ്സിംഗ് ഉപരിതലത്തിൽ ലഭിക്കും, പ്രോസസ് ചെയ്ത വർക്ക്പണ്ടിന്റെ ഉപരിതല ഫിനിഷ് കേടുപാടുകൾ സംഭവിക്കുകയില്ല. മാത്രമല്ല, ചികിത്സ കുറഞ്ഞ താപനിലയിൽ ചികിത്സ നടത്തുന്നതിനാൽ, പ്രോസസ് ചെയ്ത വർക്ക്പണ്ടിയുടെ രൂപഭേദം വളരെ ചെറുതാണ്, ചികിത്സയ്ക്ക് ശേഷം കൂടുതൽ പ്രോസസ്സിംഗ് ആവശ്യമില്ല.
5. അന്തരീക്ഷം നിയന്ത്രിക്കുന്നതിലൂടെ സംയുക്ത പാളിയുടെ ഘട്ടം ഘടന ക്രമീകരിക്കാൻ കഴിയും. കോമ്പൗണ്ട് പാളിയുടെ ചങ്ങാത്തം വാതക നൈട്രീഡിനേക്കാൾ വളരെ കുറവാണ്. അയോൺ നൈട്രീഡിംഗ് വർക്ക്പീസിന്റെ അവസാന പ്രക്രിയയാണ്.
6. അയോൺ നൈട്രീഡിംഗ് 380 ഡിഗ്രിയിൽ നിന്ന് നടത്താം. കൂടാതെ, ടൈറ്റാനിയം, ടൈറ്റാനിയം അലോയ്കൾ തുടങ്ങിയ പ്രത്യേക വസ്തുക്കളും 850 ഡിഗ്രി ഉയർന്ന താപനിലയിൽ നൈട്രൈഡും ചെയ്യാം, അതിനാൽ ആപ്ലിക്കേഷൻ ശ്രേണി വളരെ വിശാലമാണ്.
7. നൈട്രീഡിംഗ് താഴ്ന്ന സമ്മർദ്ദത്തിന് കീഴിലുള്ള അയോൺ ഇംപ്ലാന്റേഷൻ വഴിയാണ് നടക്കുന്നത്, അതിനാൽ ഗ്യാസ് ഉപഭോഗം വളരെ ചെറുതാണ് (ഗ്യാസ് നൈട്രിഡിംഗ് മാത്രം), ഇത് പ്രോസസ്സിംഗ് ചെലവ് വളരെയധികം കുറയ്ക്കും.
ഉപയോക്താക്കൾക്ക് അനുസരിച്ച് ഉപയോക്താക്കൾക്കായി വിവിധ ഫർണിസ് വലുപ്പത്തിന്റെയും മോഡലുകളുടെയും അയൺ നൈട്രീഡിംഗ് ചൂള രൂപകൽപ്പന ചെയ്യാനും നിർമ്മിക്കാനും ഞങ്ങളുടെ കമ്പനിക്ക് കഴിയും.
ഹോട്ട് ടാഗുകൾ: അയോൺ നൈട്രീഡിംഗ് ചൂള, ചൈന അയോൺ നൈട്രീഡിംഗ് ഫർണേഴ്സ് നിർമ്മാതാക്കൾ, വിതരണക്കാർ, ഫാക്ടറി
മുമ്പത്തെ
വാക്വം നൈട്രീഡിംഗ് ചൂളനിങ്ങൾക്ക് ഇതുകൂടി ഇഷ്ടപ്പെട്ടേക്കാം


അന്വേഷണം അയയ്ക്കുക